Cómo Personalizar la Línea de Extrusión de Perfiles de PVC: Guía de Opciones de Múltiples Matrices para Fabricantes en China
Más estaciones de matriz no equivalen a una mayor flexibilidad de producción para líneas de extrusión de perfiles de PVC. La mayoría de los compradores asumen automáticamente que agregar más posiciones de matriz les permitirá producir más tipos de productos sin tiempo de inactividad, pero el rendimiento real de un sistema de múltiples matrices depende mucho más de la coincidencia de los parámetros del extrusor principal que del número bruto de espacios disponibles. Para la mayoría de los casos de uso de producción de perfiles de PVC estándar, sobrecargar un sistema con estaciones de matriz innecesarias puede crear inconsistencias de presión innecesarias que aumentan las tasas de defectos en lugar de mejorar la producción.
Las líneas de extrusión de perfiles de PVC de múltiples matrices correctamente calibradas reducen el tiempo de cambio de producto en un 60% en promedio, disminuyen los costos de producción por unidad para pedidos de SKU mixtos en un 18-25% dentro de los 6 meses, y ofrecen estos beneficios a un costo 30-50% inferior al de las marcas de equipos de extrusión europeos premium. Este rendimiento se mantiene consistente en la producción de marcos de ventanas, la fabricación de terrazas de WPC y la fabricación de canaletas para cables, mientras cumple con todos los requisitos de cumplimiento global y capacidad de producción para operaciones a escala industrial.
Hemos apoyado a más de 70 fabricantes de perfiles en 22 países durante 20 años de construcción de soluciones de extrusión personalizadas, y el error más común que vemos que cometen los nuevos compradores es priorizar la cantidad de estaciones de matriz sobre la alineación de parámetros durante el proceso de pedido. [NEED_CITE: Para la producción de perfiles de PVC, un tornillo doble de 65 mm con un par de 350 N·m soporta hasta 4 estaciones de matriz sin ninguna pérdida de producción por hora.]
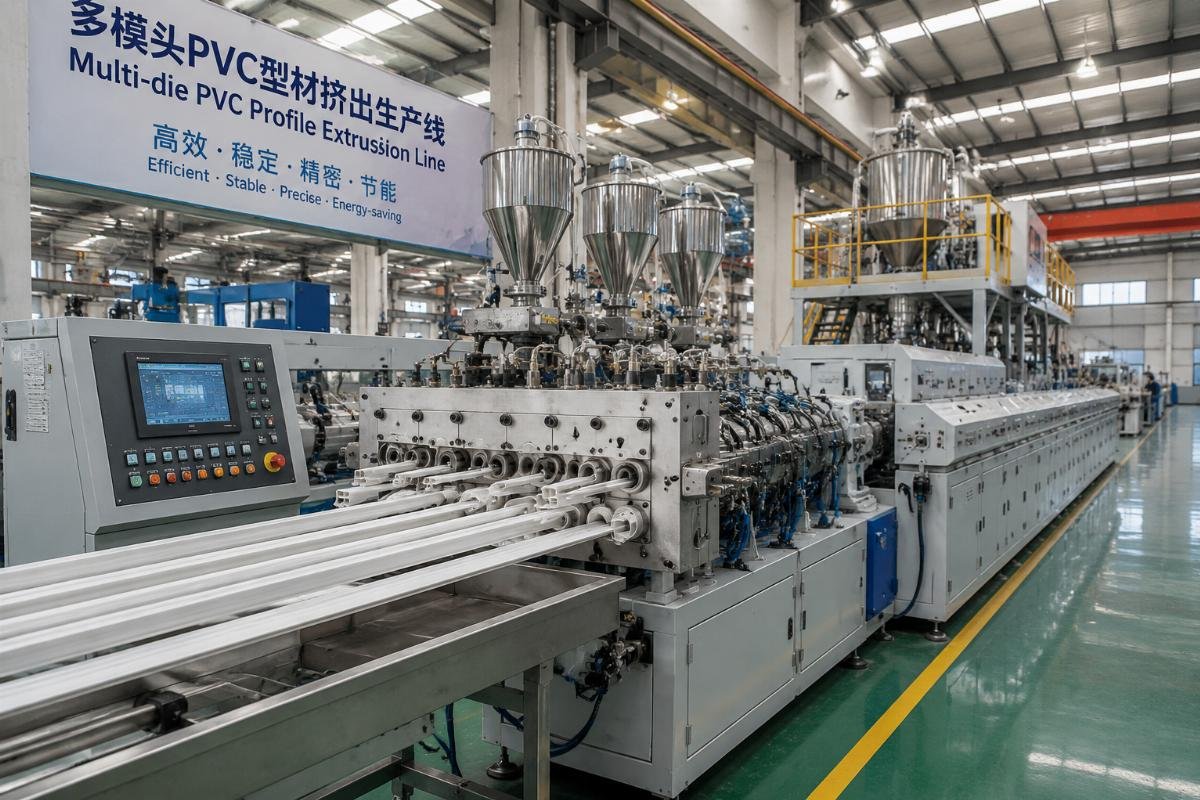
La siguiente guía desglosa los puntos de decisión clave, las trampas comunes y los datos de rendimiento verificados para ayudarle a seleccionar la configuración de múltiples matrices adecuada para sus necesidades de producción.
¿Qué factores clave deben ser priorizados al seleccionar opciones de múltiples matrices para líneas de extrusión de perfiles de PVC?
La cantidad de matrices es solo el tercer factor más importante en el rendimiento del sistema de múltiples matrices. Las dos prioridades principales, que la mayoría de los compradores pasan por alto durante las evaluaciones iniciales, son la correspondencia entre la capacidad del sistema de matrices y los parámetros del tornillo del extrusor, y el diseño de equilibrio de presión integrado en la cabeza de la matriz.
Factor de Evaluación
Enfoque Común Desalineado
Enfoque Recomendado Comprobado
Coincidencia de tornillo y matriz
Seleccione el mayor número de estaciones de matriz disponibles para su extrusora existente
| Match maximum die station count to your extruder’s screw diameter and torque output rating [NEED_CITE: 65mm twin-screw with 350N·m torque supports up to 4 die stations with zero output loss] |
Distribución de presión
Elija la opción de múltiples matrices de menor costo sin pruebas de canal personalizadas
Seleccione sistemas con canales de equilibrado de presión pre-calibrados para todas las posiciones del molde
Compatibilidad de calibración
Ignorar la compatibilidad de la tabla de calibración descendente durante la selección del dado
Confirme la compatibilidad total entre el sistema de múltiples matrices y su hardware de calibración existente o nuevo antes de realizar el pedido
Una fábrica de perfiles de ventanas del sudeste asiático recientemente actualizó de una configuración de un solo troquel a una configuración de múltiples troqueles de 3 estaciones con un par de tornillo correctamente ajustado, reduciendo el tiempo de cambio de herramienta de corte de 4 horas a 1.5 horas y aumentando su producción anual total en un 28% sin ningún aumento en el consumo de energía de su extrusora principal. [NEED_CITE: Los canales de equilibrado de presión calibrados en sistemas de múltiples troqueles reducen las tasas de defectos de producción a menos del 0.8%, inferior a la producción estándar de un solo troquel]
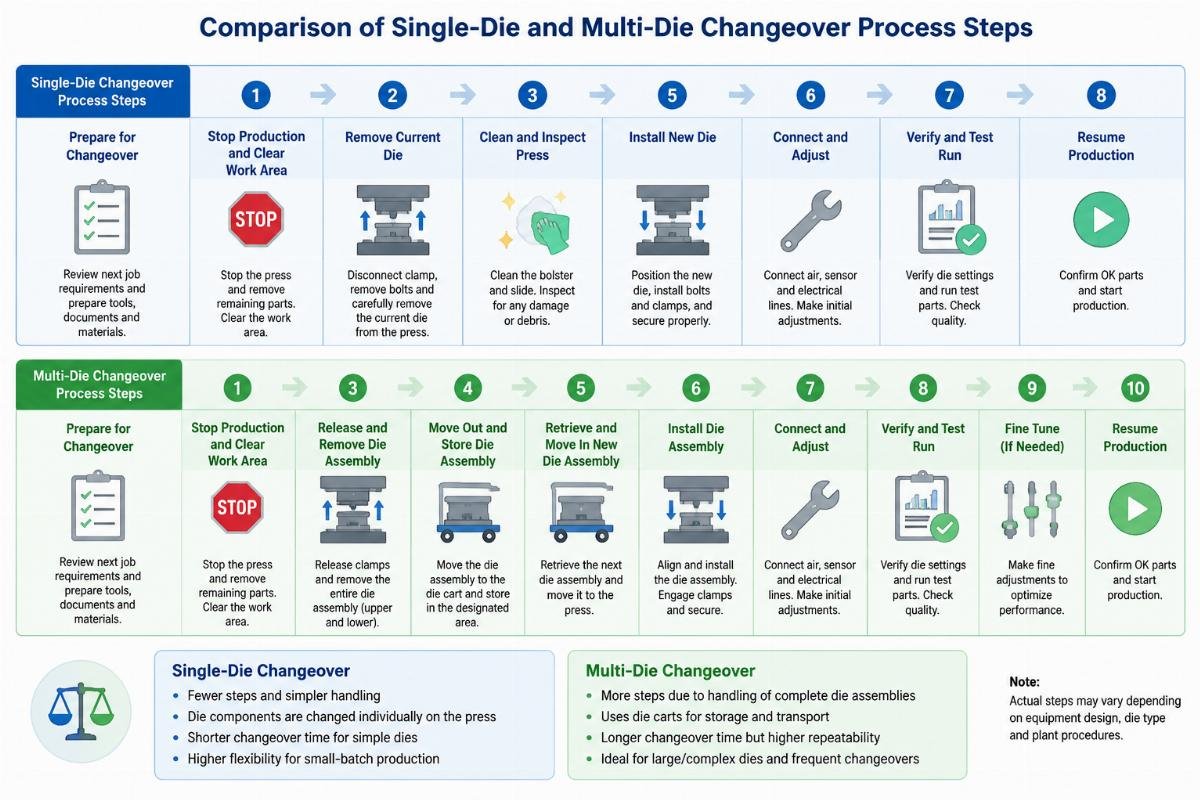
- Screw Parameter Validation – Confirm your extruder’s screw diameter and torque rating before requesting multi-die quotes, to avoid overspecifying stations that will create output bottlenecks.
Requisito de Prueba de Presión – Pida a los proveedores que proporcionen datos de prueba previos a la producción para la consistencia de presión en todas las posiciones del molde para su producto específico {{ZKF_4}}.
Verificación de Compatibilidad – Verifique que el sistema de múltiples matrices propuesto funcione con su hardware de calibración y extracción existente para evitar costos de integración inesperados.
¿Puede la configuración de múltiples matrices realmente reducir el costo de producción para pedidos de perfil de lotes pequeños y medianos?
Para fábricas que producen más de 5 productos distintos {{ZKF_4}}, el período de recuperación de la reducción de costos para un sistema de múltiples matrices correctamente configurado es de menos de 6 meses. Esto es cierto incluso para los fabricantes que realizan corridas de producción cortas y frecuentes, ya que la reducción en la mano de obra de cambio y el desperdicio de chatarra por los intercambios de matrices proporciona ahorros medibles inmediatos.
Escenario de Producción
Resultado de Costos del Sistema de Un Solo Troquel
Resultado de costo del sistema multi-matriz optimizado
3 productos , lotes mensuales de 10 toneladas
12-15% de chatarra por cambio, más de 8 horas totales de trabajo de intercambio por mes
4-6% de chatarra por cambio, más de 2 horas totales de mano de obra de intercambio por mes
8 productos , lotes mensuales de 5 toneladas
20-22% de chatarra por cambio, más de 20 horas totales de trabajo de intercambio por mes
7-9% de chatarra por cambio, más de 5 horas totales de mano de obra de intercambio por mes [NEED_CITE: Las configuraciones de múltiples matrices reducen el costo de producción por unidad en un 18-25% para fábricas con más de 5 productos
en un plazo de 6 meses]
12+ producto , lotes mensuales de 2 toneladas
28-32% chatarra de cambio, 35+ horas totales de trabajo de intercambio por mes
8-10% de chatarra por cambio, más de 6 horas totales de trabajo de intercambio por mes
Una planta de canalización de cables en Oriente Medio adoptó un sistema modular de múltiples matrices el año pasado, lo que les permite cambiar entre 12 tamaños de productos distintos en 2 horas sin reconfigurar toda la línea de extrusión central, reduciendo su costo de producción por unidad para pedidos de pequeñas cantidades en un 22% en sus primeros 3 meses de operación.
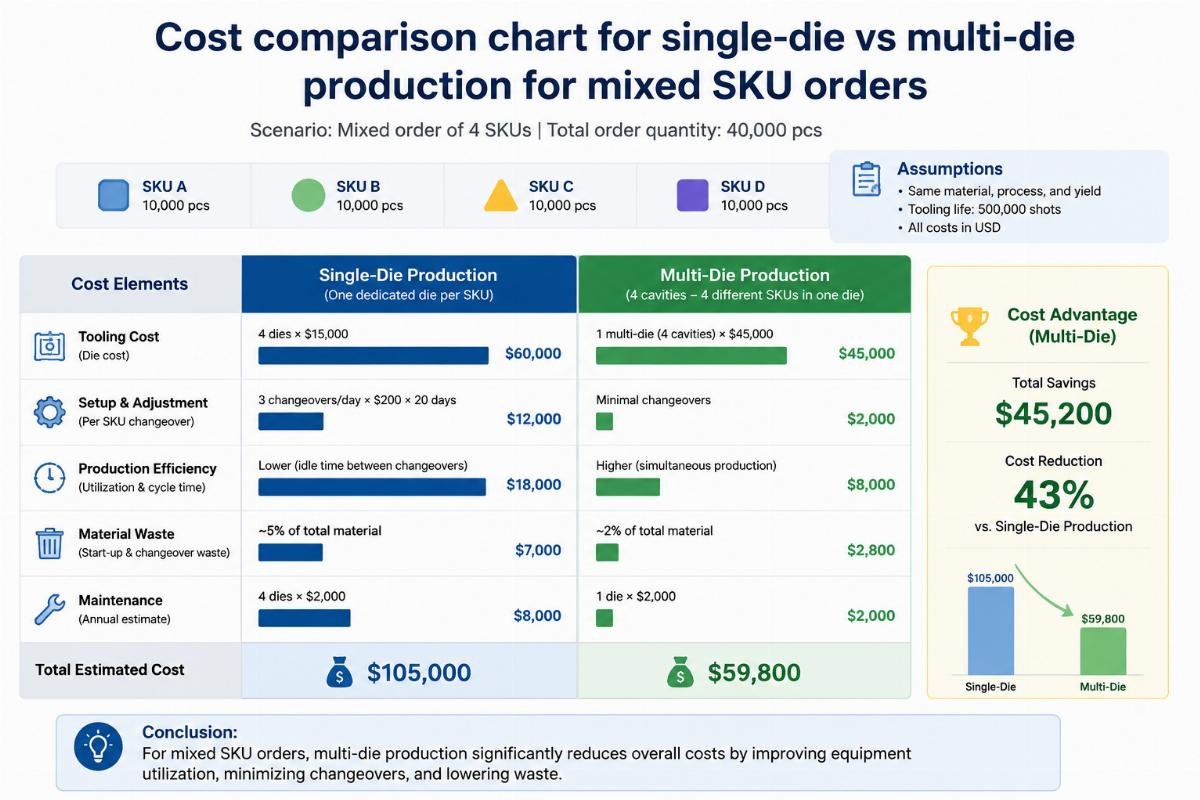
SKU Auditoría de Volumen – Cuente su producción activa {{ZKF_4}} y los tamaños de lote promedio durante los últimos 3 meses para confirmar si se encuentra en el umbral de 5+ SKU para ahorros de costos comprobados.
Cálculo del costo de cambio – Suma tus costos actuales de mano de obra y chatarra por cambio de matriz para calcular tus ahorros mensuales proyectados con una configuración de múltiples matrices.
Preferencia de Modularidad – Prioriza sistemas modulares de múltiples chips sobre configuraciones fijas si esperas agregar nuevos productos {{ZKF_4}} en los próximos 12 meses.
¿Cómo evitar defectos comunes causados por parámetros desajustados entre múltiples matrices y la línea de extrusión?
La causa raíz del 90% de los defectos de producción en múltiples matrices es el par desajustado y la distribución desigual de la presión en las posiciones de las matrices. Problemas como el grosor de pared inconsistente, el acabado superficial desigual y la variación dimensional entre productos de diferentes estaciones de matriz son casi siempre prevenibles con pruebas previas a la producción y un adecuado emparejamiento del sistema.
Defecto Común
Causa raíz habitual no abordada
Paso de Mitigación Verificado
Espesor de pared desigual en los perfiles
Par de par de torsión del extrusor insuficiente para el número de estaciones de matriz seleccionadas
| Match die station count to your extruder’s torque rating during the design phase |
Variación dimensional entre posiciones de troquel
Canales de flujo no calibrados en la cabeza del molde
Realizar pruebas de presión de preproducción para todas las posiciones de los moldes antes de la aceptación en fábrica
Mayor desperdicio durante los ciclos de calentamiento
Posiciones de la tabla de calibración desalineadas en relación con las salidas del troquel
Realice una prueba de simulación de línea completa antes de la instalación en el sitio [NEED_CITE: Las pruebas de simulación previas a la producción eliminan el 98% de los defectos comunes de desajuste de parámetros de múltiples matrices]
Un fabricante europeo de decking WPC seleccionó una configuración de múltiples matrices de 400 mm de ancho que soporta la producción simultánea de 3 grosores de tablero diferentes, y realizó pruebas de simulación de preproducción para alinear la presión en las tres posiciones de la matriz, logrando una salida estable de 1200 kg/h con una tasa de defectos de solo 0.6% en sus primeros 6 meses de operación.
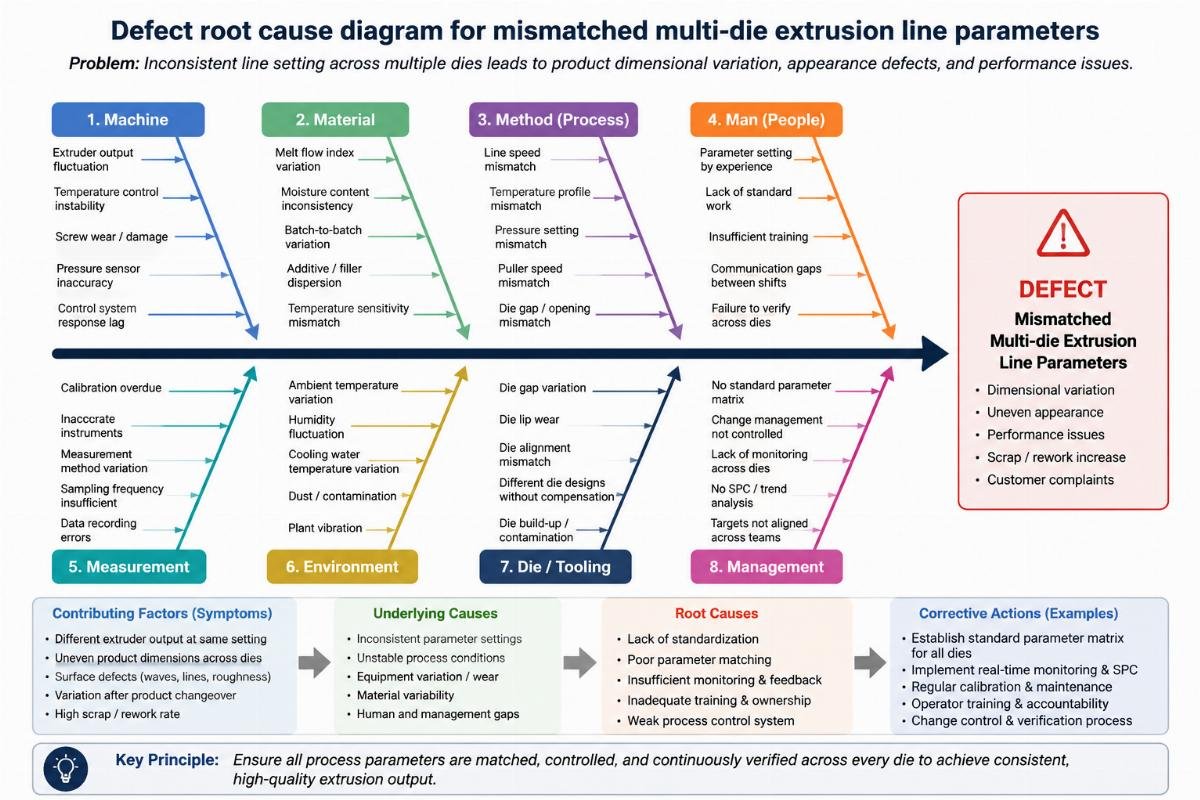
Solicitud de Pre-Simulación – Requiere que los proveedores realicen una simulación completa de la línea para tu mezcla de productos específica antes de fabricar el sistema de troqueles personalizado.
Verificación de Calibración de Presión – Confirme que todos los canales de flujo en la cabeza del molde estén calibrados dentro de 0.5 bar de consistencia de presión antes de la entrega.
Capacitación de Operadores – Asegúrese de que su equipo de producción reciba capacitación específica sobre el calentamiento del sistema de múltiples matrices y el ajuste de parámetros antes de que la línea entre en funcionamiento.
¿Cuál es el proceso estándar de personalización para una línea de extrusión de perfiles de PVC de múltiples matrices?
El proceso completo de la línea de extrusión de perfiles de PVC de múltiples matrices a medida, desde la confirmación de la demanda inicial hasta la preparación para la producción en el sitio, toma de 45 a 60 días en promedio. Este cronograma incluye todos los pasos de diseño, prueba, fabricación, envío y puesta en marcha en el sitio, sin retrasos ocultos si todos los requisitos se comunican claramente desde el principio. Como fabricante con sede en China y más de 20 años de experiencia en líneas de extrusión personalizadas, ofrecemos una gama completa de soluciones de múltiples matrices para todos los tipos de perfiles, junto con soporte integral llave en mano que incluye orientación sobre la formulación del producto e instalación en el sitio.
Paso del Proceso
Cronograma Común de Retrasos
Cronograma Optimizado Estándar
| Confirmación de requisitos iniciales | 1